简体中文
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
- 简体中文
消息
哪些昂贵的下游故障源于被忽视的花键轴制造工艺差距?
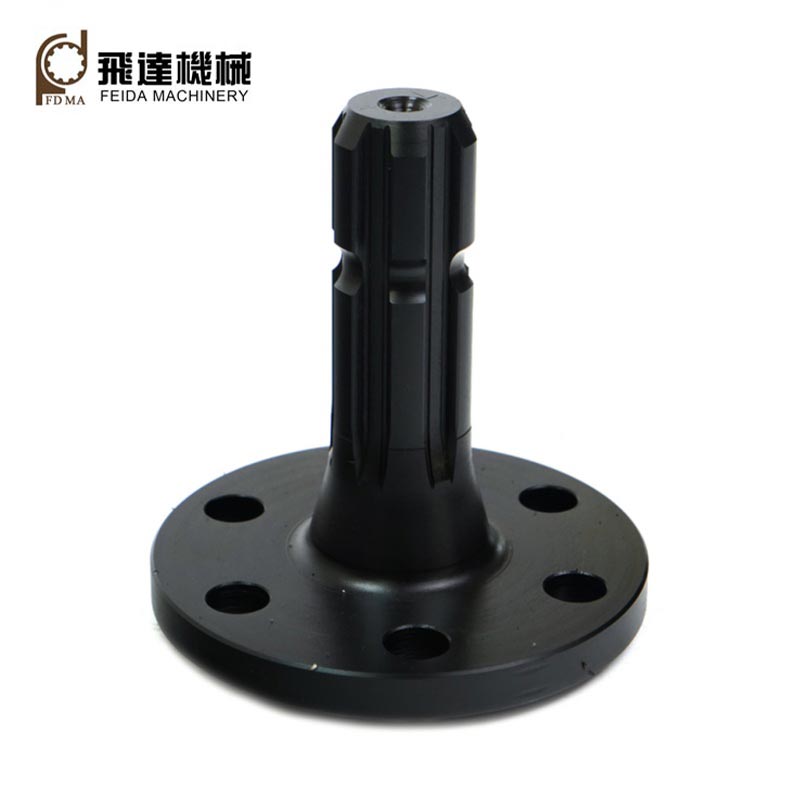
飞达机加工矩形花键轴该服务集成了生产前的 DFM 审查、热处理后的精密精加工和全批次材料性能文档,为跨境机械制造商减轻了疲劳断裂、审核障碍和原型返工风险。
1. 淬火后精密精加工可抵消热引起的花键几何变形
许多转包车间在淬火前全部进行花键铣削,淬火后不进行二次精加工。淬火引起的内应力重新分布会引发轴弯曲、齿距偏差和侧面平行度误差,而这些误差无法通过初步软态加工来纠正。在农用和工程机械典型的交变冲击扭矩下,只有部分花键齿承受传递的载荷,从而在齿根处产生应力集中并导致早期疲劳开裂。飞达机加工预留精加工余量,在调质后进行精密花键磨削。包括齿距、侧面平行度和轴同轴度在内的关键几何公差均保持在 DIN5461 规范限制范围内,确保均匀的多齿载荷分配并延长部件在循环冲击载荷操作环境下的使用寿命。
2. 端到端的内部加工保留完整的材料和工艺可追溯记录
当原材料切割、花键加工、热处理和表面精加工分散到多个外部分包商时,制造商无法收集统一的批次级档案,包括钢级 MTC、淬火温度日志和最终尺寸检验报告。国际机械招标审核要求完整的部件可追溯性;供应链分散会导致资格预审被拒绝。飞达在自己的工厂内完成了整个制造流程。每批次都存储原始棒材标识、热处理曲线记录和 CMM 检验数据。发货时提供完整的英文文件包,帮助 OEM 客户满足供应商审核要求,而无需昂贵的第三方重新测试。
3. 受控的齿面表面质量可抑制微动腐蚀磨损风险
粗糙、精加工不良的花键齿面会产生微小的粗糙度。在机器产生的连续振动下,轴和配合轮毂之间的微小相对滑动会产生磨料氧化物碎片(微动腐蚀)。这些硬质颗粒在配合间隙内循环并不断磨损接触表面,增大齿隙并带来传动噪音并最终卡死。飞达优化了花键磨削操作的进给率参数,实现一致的低粗糙度齿面表面。受控的表面质量可减少引发微动损坏的微接触点,从而稳定暴露于灰尘和振动的户外操作移动机械的长期传输性能。
4. 早期 DFM 审查在正式模具投资之前识别花键结构风险
许多定制零件供应商严格遵循客户图纸,而不进行可制造性评估。一些图纸定义的花键根圆角半径、轴薄壁截面或不寻常的齿宽组合会产生难以解决的淬火裂纹危险或无法达到的公差要求。只有在订购切削刀具并生产原型零件后,问题才会出现,迫使图纸修改、额外的模具费用和项目进度延误。飞达机械工程团队在询价阶段进行DFM评估,审查花键根部应力消除圆角、截面厚度分布和公差可实现性。在工具制造之前就标记出潜在的制造引起的故障模式,从而缩短 OEM 新产品开发项目成本高昂的后期重新设计周期。
5. 材料牌号匹配平衡冲击韧性和表面硬度目标
钢种选择不当会产生相互矛盾的性能结果:低合金碳钢达到了表面硬度,但缺乏核心韧性,并且在突然冲击载荷下会出现裂纹;过度合金化的材料会带来过度的淬火变形风险,并不必要地增加部件成本。飞达根据记录的设备扭矩和冲击载荷要求选择和验证工件钢材。调整淬火回火参数以平衡齿面耐磨性和轴芯冲击韧性,避免不同工况机械应用中的脆性齿根断裂和快速齿面磨损。
6. 项目特定的尺寸检验协议保证跨批次的一致性
小批量定制花键轴订单通常仅接受抽查尺寸验证。如果没有涵盖齿厚、齿距累积误差和跳动的固定检验项目清单,生产批次之间会出现明显的性能差异。当组装成成品机械时,不一致的花键配合特性会导致分散的现场故障率。飞达为每个定制花键轴订单应用项目定制的检查清单,对关键花键几何指标进行坐标测量机测量。逐批执行统一验收标准,稳定 OEM 批量生产装配线的互换性。
上一个 :
下一个 :
相关新闻
给我留言