简体中文
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
- 简体中文
消息
内部花键生产能否解决机械原始设备制造商昂贵的现场故障问题?
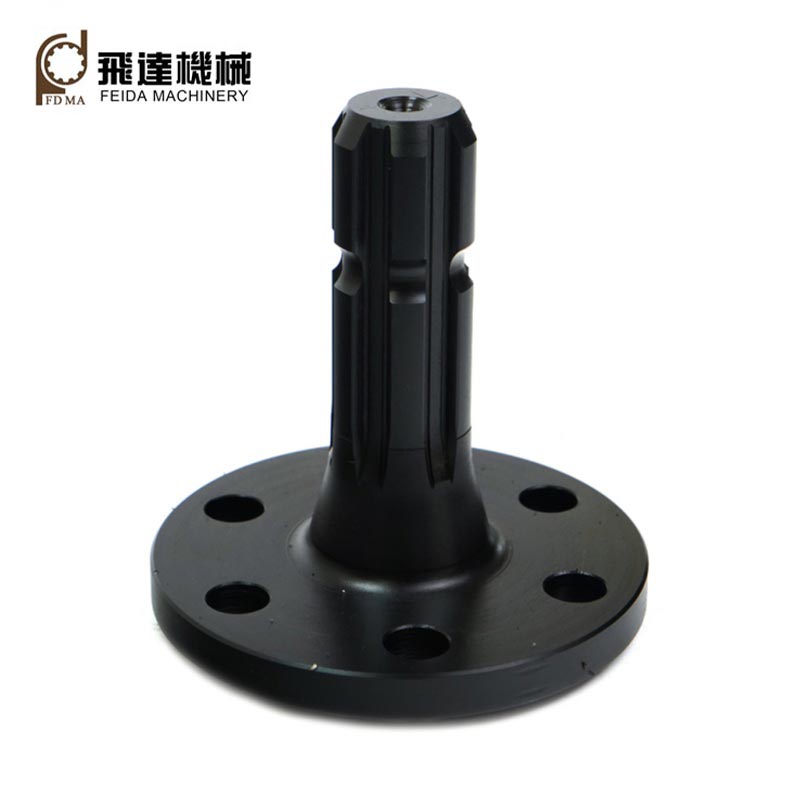
全球市场的农业设备和电动工具原始设备制造商在采购时不断遇到代价高昂的下游问题矩形花键轴来自多分包供应链。外包热处理带来的硬度不一致,在重交变扭矩下会引发花键齿断裂。分散的车削、滚齿和磨削工作流程会产生不稳定的侧面公差,从而导致装配线堵塞和返工。分散的生产还破坏了批次级的可追溯性,减缓或停止了第三方供应商审核。飞达将锻造、花键成型、受控热处理和精密磨削全部集中在一个工厂内,保持 ISO6-10 尺寸精度,同时提供完整的工艺可追溯性文件,以减少轴过早断裂、装配停机时间和国际机械买家的审核延迟。
1. 内部热处理稳定硬度并减少花键根部疲劳损伤
大多数第三方花键供应商都会外包淬火回火工作。不受控制的炉循环会造成硬度分布不均匀:齿面缺乏耐磨性,而轴芯则失去必要的韧性。对于在凹凸不平的农田上作业的拖拉机,反复的冲击扭矩很容易产生根部裂纹和轴突然断裂,导致昂贵的现场召回。飞达拥有独立的回火炉和感应淬火炉,锁定特定材料的加热冷却曲线。每个生产批次都保留完整的熔炉日志数据,在表面硬度和基材韧性之间达到平衡的性能,以降低重型机械的花键断裂概率。
2. 同步滚齿磨削保持花键侧面一致性,实现顺利装配
当花键粗切和精磨在不同的车间完成时,齿平行度和齿宽公差会超出范围。在大批量生产装配过程中,工人面临着强制压装或过大的间隙,从而拖累了车间的生产量并增加了返工费用。所有矩形花键成型和淬火后精加工均在统一的内部数控设备上进行,严格遵守ISO4156工业花键标准。齿面平面度误差保持在微米级限度内,从而能够与配合套筒顺利配合,无需对电动工具和农业机械装配厂进行二次手动校正。
3、端到端追溯文档加速海外供应商资质审核
分散的多工厂加工无法将原材料检测证书、热处理记录和CMM检验报告合并到统一的批次文件中。许多欧洲和北美机械品牌将在没有完整的可追溯性包的情况下冻结供应商审查进度。飞达存储的检验记录涵盖原材料进货检查一直到成品轴坐标测量。全套英文审核文件可以随每次发货一起发布,从而消除全球供应商资格程序中额外的第三方测试周期。
4. 有针对性的合金材料选择,匹配不同的扭矩负载工况
通用的单级钢坯无法适应不同的工作条件。普通碳钢花键在农场冲击和污垢作用下会快速磨损;过脆的高合金工件在频繁的启停应力下容易破裂。材料选择遵循实际设备扭矩要求:用于轻型电动工具应用的普通碳钢、用于中型农业机械的 40Cr 合金钢以及用于低噪音变速箱组件的有色金属选项。合理的材料级配可延长可变负载和环境条件下的使用寿命。
5. 丰富的库存工具缩短了定制花键轴原型开发的交货时间
许多花键部件制造商只提供部分模量刀具。定制非标准矩形花键需要新的工具制造,从而拖延了新机械模型的研发验证周期。飞达拥有完整的滚齿刀具库,涵盖 M0.5‑M5 模数范围。无需大量额外的工具费用即可实现齿数、轴长度和外径的调整。定制样品周转时间控制在20个工作日内,帮助海外机械研发团队加快新产品迭代和上市进度。
6. 多层VCI防锈包装可保障长途海运过程中的精度
简单的纸盒包装防潮性较差。热带航线海上运输期间的集装箱冷凝会在精确的花键侧面产生微小的腐蚀坑,从而在到达后改变啮合间隙。根据轴尺寸和订单量,工厂配置配套的防护组合:VCI防锈纸、缓冲气泡膜和密封实木箱。防潮包装解决方案可保护花键齿的几何形状,在长途海运至海外买家仓库的过程中保持精度稳定。
相关新闻
给我留言