简体中文
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
- 简体中文
消息
全流程一体化齿轮加工能否减少海外减速机厂商的三大隐性采购损失?
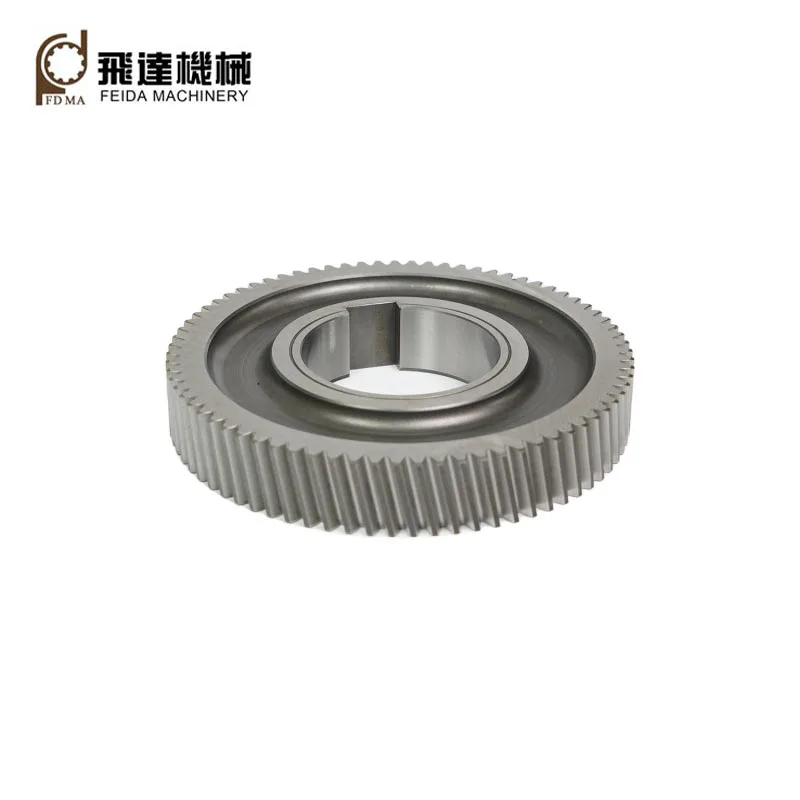
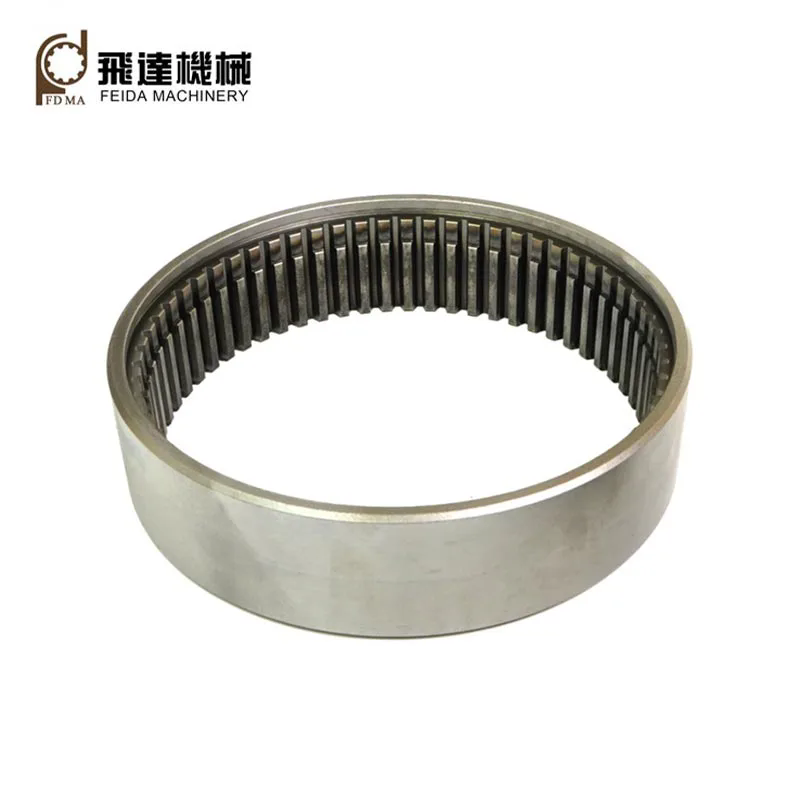
全球行星减速机原始设备制造商和机器人/航空航天零部件采购商在采购时不断面临三项不可逆转的隐性成本金属内齿轮:分散的独立加工工厂破坏了生产追溯链,无法提交完整的材料和精度测试文件以供第三方工厂审核;简单的单层塑料包装无法适应潮湿的长途海运,集装箱到达后会引发齿面生锈和尺寸偏差;小型机加工车间缺乏完善的热处理和磨削设备,导致齿形精度不稳定,导致减速机装配后振动和现场故障率升高。飞达全链条一体化金属内齿轮生产涵盖锻造、精加工、热处理、精密磨削和多层防锈包装,将所有生产环节统一在一个工厂,为全球传动设备制造商解决审核文件短缺、海运生锈风险和齿轮精度不稳定的困扰。
1、闭环全生产链,实现全球工厂审核的批次完整追溯
大多数小型齿轮加工厂商只承担车削或滚齿等单一工序,锻造和热处理则外包给不同的第三方车间。原材料炉次、热处理硬度记录和磨削检验数据无法整合到统一的批文件中。如果全流程追溯档案缺失,欧洲和北美传输设备品牌审核员将暂停供应商资质审核。该工厂9道核心工序全部在独立车间完成,记录每批内齿轮各环节的检测数据。包括合金成分、齿形精度、硬度在内的完整统一检测报告可随时导出,帮助采购商顺利通过国际供应商审核,无需补充第三方检测支出。
2.多级精密磨削,批量生产下稳定ISO/DIN 8-10级齿形精度
没有专用磨齿设备的机械加工厂只能依靠粗滚齿成形;长期重载运行后,齿面粗糙度、齿距偏差超过标准限值,导致减速机装配后噪音、振动过大,齿面过早磨损。飞达配备专用齿轮磨床进行热处理后精加工,将渐开线齿形误差和累积节距误差控制在ISO标准公差范围内。批量连续生产老化验证表明,内齿轮在数千小时的循环负载运行后仍保持稳定的啮合精度,大大减少了机器人和重型机械制造商因减速机异常振动而导致的售后维护。
3、针对性的合金材料匹配,平衡韧性和齿面耐磨性
许多齿轮供应商在所有工况下都使用单一通用钢材,未能区分低负载自动化设备和高负载重型机械应用需求。普通碳钢的薄齿面在频繁的冲击载荷下磨损迅速,而全硬质合金毛坯缺乏整体韧性,在交变应力下容易破裂。工厂根据客户设备运行参数单独调配配套金属毛坯:用于重载行星箱的40Cr/42CrMo合金钢、用于航空航天减速器的16MnCr5渗碳钢、用于轻型机器人驱动器的6061铝合金。分层材料配方同时保证了齿轮体的抗冲击性和齿面的高硬度,显着延长了整个减速机的使用寿命。
4.多层VCI防锈包装消除海上运输牙齿腐蚀缺陷
普通单纸箱包装缺乏防潮措施;跨境海运过程中集装箱凝结,在精密齿面上产生微小锈斑,直接导致开箱后啮合失效。工厂根据齿轮尺寸和运输周期制定分类包装方案:小型精密齿轮采用塑料内盒+VCI防锈网袋;中大型工件采用防锈纸包裹+气泡缓冲;大批量订单装入装有干燥剂的密封木箱中。多层防潮结构适合热带和沿海潮湿地区的长途海运,确保到达仓库时齿轮齿面保持完整,不被腐蚀。
5、全模块谱缩短研发团队原型样品迭代周期
大多数齿轮制造商只备有部分模数规格;定制M0.5超细或M8大模数内齿轮需要较长的模具和工装准备周期,延迟了新减速器原型测试进度。工厂储备齐全的加工工装,涵盖M0.5-M8全模数范围,支持直齿、斜齿内齿轮定制开发。样品交付周期控制在20个工作日内,帮助机器人和航空航天研发团队加快新传动产品验证和市场推出节奏。
6.独立QC实验室实现出货前100%全检
没有专用检测设备的加工厂仅进行随机抽样检验,齿形超差的不合格齿轮很容易流入成品订单,给下游减速机厂造成批量返工损失。独立的检测实验室配备了CMM三坐标测量仪、齿轮综合检测仪和硬度测试仪,对每一个成品内齿轮进行全尺寸、精度和硬度检测。包装前筛选出不合格产品,消除大宗出口订单随机抽检带来的批次质量偏差风险。
下一个 :
相关新闻
给我留言