简体中文
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
- 简体中文
消息
钣金激光切割如何提高工业零件生产效率?
在竞争激烈的工业制造领域,生产效率是盈利的关键。金属板材激光切割已成为一项改变游戏规则的技术,可显着提高多个维度的效率:切割速度、材料利用率、设置时间和零件精度。与机械剪切、等离子切割或水射流切割等传统方法不同,激光切割使用聚焦的高能光束以卓越的精度和速度熔化和汽化金属。现代激光切割机可以加工钣金对于薄规格,速度超过每分钟 20 米,精度低至 +/- 0.05 毫米。在晋江飞达机械有限公司,我们的工厂制造先进的金属板材激光切割设备已有超过 15 年的历史,我们记录了客户生产线的效率提高了 40% 至 60%。本文将探讨激光切割提高效率的具体机制,从激光与材料相互作用的物理原理到自动嵌套和材料处理系统的集成。
金属板材激光切割带来的效率提升不仅限于原始切割速度。该技术还减少了去毛刺、打磨或铰孔等二次操作的需要,因为激光切割可产生干净、无毛刺的边缘。此外,激光切割的精度可以实现更紧密的零件嵌套,与传统切割方法相比,可减少高达 20% 的材料浪费。高度自动化(配备 CNC 控制器、自动高度感应和自适应焦点控制)意味着机器可以在无人值守的情况下长时间运行,从而最大限度地提高劳动效率。此外,单次切割复杂几何形状和复杂形状的能力消除了多次设置的需要,从而大大缩短了交货时间。在这份综合指南中,我们将详细分析使钣金激光切割成为工业零件生产的最佳选择的技术、操作和经济因素,并且我们将分享详细的规格、性能数据以及我们工厂在该领域的丰富经验的最佳实践。
目录
- 1. 为什么激光切割可以提供更快的切割速度和更短的循环时间?
- 2. 精度和边缘质量如何减少二次加工?
- 3.我们的钣金激光切割机的关键技术规格是什么?
- 4. 自动化排料和物料搬运如何提高整体效率?
- 常见问题 (FAQ)
- 结论和效率咨询
为什么激光切割可以提供更快的切割速度和更短的循环时间?
速度优势金属板激光切割优于传统方法的根源在于激光与材料相互作用的物理学。激光束通常由 CO2 或光纤激光源产生,将高强度能量集中到非常小的光点(小至 0.1 毫米)。该能量被金属吸收,迅速将其加热至熔点,然后加热至汽化点。使用氧气或氮气等辅助气体将熔融金属吹走,留下狭窄、干净的切口。这个过程非常快:例如,6 kW 光纤激光器可以以每分钟 40 米的速度切割 1 毫米厚的金属板,而 3 kW CO2 激光器可以以每分钟 20 米的速度切割相同的材料。相比之下,对于相似的厚度,等离子切割可能只能达到每分钟 2-3 米的速度,而机械剪切仅限于直线,对于复杂的形状需要多次通过。我们的工厂通过高速伺服驱动器和实时自适应控制优化了我们的钣金激光切割机,以实现这些切割速度,同时保持一致的质量。
我们的钣金激光切割系统的主要速度和周期时间优势:
- 高速直线电机:我们的机器在 X 轴和 Y 轴上配备了线性电机,可提供高达 2 G 的加速度和 120 m/min 的定位速度。这种快速移动意味着机器在切割特征之间移动的时间非常少,从而最大限度地提高了主动切割的时间。
- 穿孔时间缩短:传统的切割方法需要缓慢地刺穿材料,这会显着增加每个零件的时间。我们的激光切割机使用高功率脉冲在几毫秒内进行穿孔,从而缩短了总体循环时间。对于薄金属板,穿孔几乎是瞬时的。
- 同时轴运动:CNC 控制器协调 X、Y 和 Z 轴,在某些机器中还协调旋转轴,以实现高进给率下的复杂轮廓切削而无需减速。这对于用传统方法切割需要多次走刀的复杂形状特别有利。
- 无刀具磨损:与机械切割不同,激光切割不使用磨损且需要更换的消耗性工具。这意味着切割速度随着时间的推移保持恒定,不会因冲头或刀片磨损而逐渐减慢。
德国一家大型制造工厂的实际例子说明了速度优势。该工厂采用冲压和剪切相结合的方式,采用 2 毫米厚的金属板材生产汽车支架,每个零件的循环时间为 18 秒。改用我们的 4 kW 光纤激光切割机后,每个零件的循环时间降至 6 秒,速度提高了三倍。这使得工厂无需增加第二个班次即可将产量翻倍,从而显着降低了每个零件的劳动力成本。工厂经理指出,激光切割机还可以更轻松地处理设计变更,因为它只需要新的 CAD 文件而不是新的工具。这种灵活性是提高效率的另一个方面,因为它减少了与产品转换相关的时间和成本。
我们的工厂位于晋江飞达机械有限公司开发了一种切割速度计算器,可以预测任何给定材料类型和厚度的最佳切割速度。该计算器考虑了激光功率、辅助气体的类型和所需的边缘质量,为操作员提供了针对其特定应用的推荐起点。通过优化这些参数,用户可以实现钣金的最大切割速度,从而最大限度地缩短周期时间并最大限度地提高产量。我们还为需要高速切割较厚材料的用户提供高功率光纤激光器选项(高达 12 kW),从而扩大了可从激光切割速度中受益的应用范围。
精度和边缘质量如何减少二次加工?
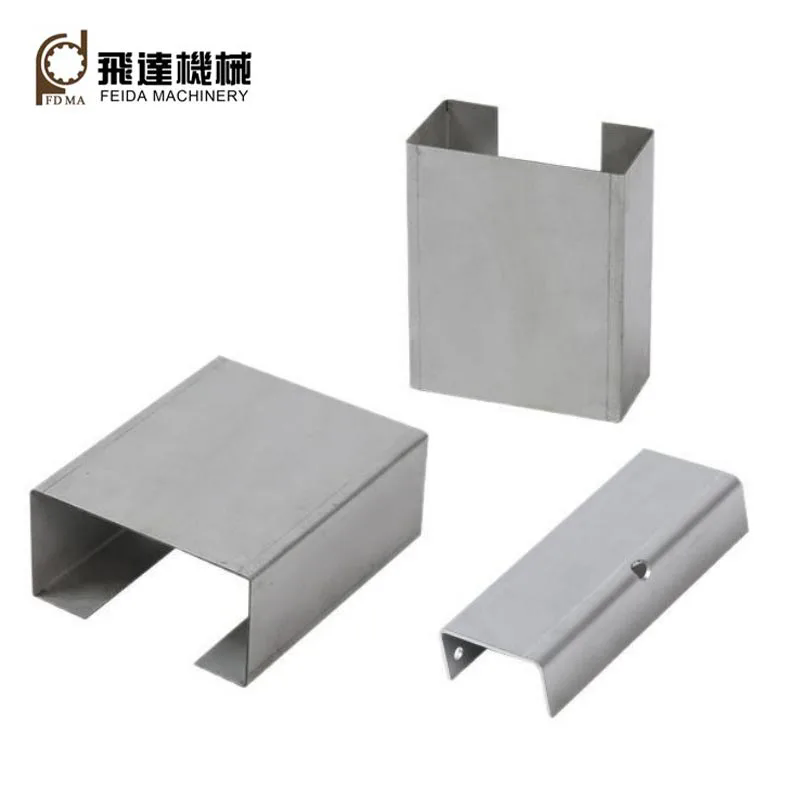
最重要但经常被忽视的效率优势之一金属板激光切割可以减少或消除二次加工。在采用等离子切割或机械剪切等传统切割方法后,零件通常需要进行去毛刺、磨削或铣削,以达到所需的边缘光洁度和尺寸精度。这些辅助操作会消耗时间、劳动力和资源,并且会带来额外的出错机会。相比之下,激光切割可产生干净、无毛刺的边缘,其热影响区 (HAZ) 通常宽度小于 0.2 毫米。这意味着对于许多应用来说,零件在切割后即可立即使用,无需任何精加工。我们工厂设计的金属板材激光切割机可提供 Ra 3.2 µm 或更好的表面粗糙度,适用于大多数焊接和装配工艺。
减少二次加工的精度和边缘质量特性:
- 窄切口宽度:激光束产生的切口(切割宽度)仅为 0.1 至 0.3 毫米,具体取决于材料厚度。这种窄切口可实现最小的材料去除和光滑的切割表面,在许多情况下无需铰孔或锪孔。
- 最小热影响区:我们的激光切割机采用先进的光束整形和脉冲控制来最大限度地减少材料的热量输入。这样产生的热影响区通常为 0.1-0.2 毫米,不会影响材料的机械性能,并且不需要切割后热处理或边缘磨削。
- 优异的垂直度:激光束高度准直,可产生垂直于表面且锥角小于 0.5 度的切口。这样就无需在剪切或等离子切割后通常需要进行边缘修边或铣削操作。
- 无毛刺边缘:通过正确的辅助气体和切割参数,激光切割产生的边缘完全没有毛刺。这消除了手动去毛刺的需要,这是许多传统切割方法之后所需的劳动密集型且成本高昂的操作。
美国一家工业机柜制造商的案例研究强调了减少二次加工的影响。制造商在其外壳上使用等离子切割,这会留下粗糙的氧化边缘,需要在喷漆前进行打磨和打磨。改用我们的金属板材激光切割机后,零件从机器上下来时边缘干净、光滑,无需精加工。该公司取消了整个去毛刺和研磨部门,每年节省 120,000 美元的劳动力和管理费用。此外,激光切割的精度改善了外壳的装配,将焊接时间减少了 15%。激光切割机在不到 18 个月的时间内就实现了投资回报,完全来自二次操作的节省。
我们的工厂位于飞达机械对每个客户的应用进行全面的边缘质量分析。我们使用轮廓仪测量切口宽度、热影响区尺寸和表面粗糙度,并提供优化切割参数以实现所需边缘质量的建议。在许多情况下,我们可以实现无需任何后处理的表面光洁度,从而使客户可以直接从切割转向焊接、组装或喷漆。这不仅减少了生产时间和劳动力成本,还减少了二次操作所需的占地面积,进一步提高了整体设施效率。
我们的钣金激光切割机的关键技术规格是什么?
晋江飞达机械有限公司生产全系列的钣金激光切割机,包括CO2激光器和光纤激光系统,以满足各种工业应用。我们的产品线包括具有不同激光功率、工作区域和切割能力的机器,从薄规格精密切割到重型板材加工。下表总结了我们最受欢迎的钣金激光切割型号的关键技术规格,这些型号用于汽车、航空航天、建筑和食品加工等行业。我们的工厂还可以生产定制机器,以满足特定的生产要求,包括扩展行程、自动化接口和特殊配置。
| 模型 | 激光类型 | 激光功率(千瓦) | 工作区域 (X x Y) 毫米 | 最大切削速度(米/分钟) | 定位精度(毫米) | 最大板材厚度 (mm) | 辅助气体选项 |
| FD-3015-3 | 二氧化碳 | 3千瓦 | 3000×1500 | 25 | +/- 0.05 | 20(低碳钢)、12(不锈钢) | 氧气、氮气、空气 |
| FD-4020-4 | 二氧化碳 | 4千瓦 | 4000×2000 | 30 | +/- 0.05 | 25(低碳钢)、16(不锈钢) | 氧气、氮气、空气 |
| FD-3015-F2 | 纤维 | 2千瓦 | 3000×1500 | 35 | +/- 0.03 | 20(低碳钢)、16(不锈钢)、10(铝) | 氧气、氮气、空气 |
| FD-4020-F3 | 纤维 | 3千瓦 | 4000×2000 | 45 | +/- 0.03 | 25(低碳钢)、20(不锈钢)、12(铝) | 氧气、氮气、空气 |
| FD-6025-F4 | 纤维 | 4千瓦 | 6000×2500 | 55 | +/- 0.03 | 30(低碳钢)、25(不锈钢)、15(铝) | 氧气、氮气、空气 |
| FD-6025-F6 | 纤维 | 6千瓦 | 6000×2500 | 65 | +/- 0.03 | 40(低碳钢)、30(不锈钢)、20(铝) | 氧气、氮气、空气 |
| FD-8025-F8 | 纤维 | 8千瓦 | 8000×2500 | 75 | +/- 0.03 | 50(低碳钢)、40(不锈钢)、25(铝) | 氧气、氮气、空气 |
除了标准型号外,我们工厂还提供多种可选功能,以进一步提高效率和能力。其中包括用于不间断生产的自动托盘更换装置、带有装卸站的材料处理系统以及用于自动对齐板材的视觉系统。我们还提供各种切割头选项,包括用于薄材的高速切割头钣金以及用于厚板切割的高扭矩头。我们所有的机器都配备了 CNC 控制器,具有用户友好的界面、全面的切割参数数据库以及用于快速故障排除的远程诊断功能。
我们的质量控制流程包括对每台机器进行 48 小时的老化测试,在此期间我们切割样品零件并测量精度和边缘质量。我们还对激光束和轴驱动器进行最终校准,以确保机器满足指定的性能水平。每台机器都附有详细的测试报告和一套培训材料。我们位于晋江飞达机械有限公司的工厂为所有机器部件提供全面的保修,并提供全方位的售后服务,包括安装、培训和维护合同。凭借我们广泛的产品系列和对质量的承诺,我们有信心能够为任何工业应用提供最佳的钣金激光切割解决方案。
自动化排料和物料搬运如何提高整体效率?
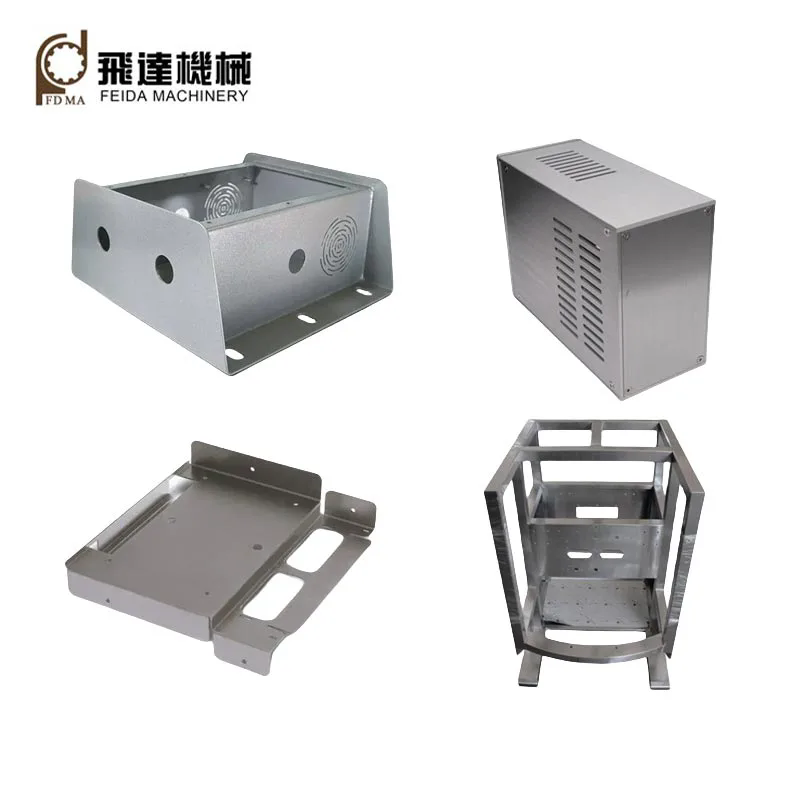
切割速度和边缘质量只是效率方程的一部分。金属板材激光切割操作的整体效率也很大程度上取决于材料的利用方式以及切割前后零件的处理方式。自动化套料软件和材料处理系统是最大限度提高效率的关键。嵌套软件优化了零件在零件上的排列钣金为了最大限度地减少浪费,物料搬运系统可自动装载和卸载板材,从而减少劳动力和停机时间。我们位于晋江飞达机械有限公司的工厂提供集成解决方案,将我们的激光切割机与先进的套料软件和自动化外围设备相结合,提供完整、高效的生产单元。这种集成可以减少高达 25% 的材料浪费,并将机器利用率提高 30% 以上。
提高整体效率的关键自动化和嵌套功能:
- 高级嵌套算法:我们的嵌套软件使用遗传和启发式算法来找到板材上零件的最佳排列。它可以嵌套复杂的形状,最大限度地减少废品,甚至优化切割顺序以减少热变形。该软件还可以跟踪材料库存并自动为所需零件选择最合适的板材尺寸。
- 自动装纸:自动装载系统使用真空吸盘或磁力升降器从托盘上拾取金属板并将其放置到切割台上。这消除了手动处理,降低了纸张损坏的风险,并允许机器在上一个作业完成后立即开始切割。
- 卸货及分拣:切割后,零件和骨架(剩余材料)会自动从工作台上移除。可以使用输送系统按尺寸或形状对零件进行分类,为下一个生产阶段做好准备。这减少了切割后处理所需的时间,并保持机器连续工作。
- 准时制 (JIT) 生产:快速切割、自动排料和材料处理的结合可实现准时生产,即在需要时准确生产零件,从而减少在制品库存并释放工厂车间空间。
巴西一家农业设备制造商的真实例子说明了自动化带来的效率提升。该制造商采用的手动切割工艺会产生大量浪费(材料利用率约为 25%),并且每班需要 3 名操作员进行搬运和切割。安装带有自动托盘更换装置和套料软件的光纤激光切割机后,材料利用率提高到 92%,并且该机器每班只需要一名操作员。该工厂能够将钣金库存减少 30%,并将交货时间从两周缩短至两天。整个系统在 14 个月内就实现了投资回报,主要来自材料节省和劳动力减少。
我厂为每位客户提供全面的自动化设计服务,分析他们的生产流程并推荐激光切割机、套料软件和物料搬运设备的最佳组合。我们还为操作员提供有关使用套料软件和自动化系统的培训,确保他们能够充分利用设备的功能。通过集成这些技术,制造商可以达到独立切割机根本不可能达到的效率水平,从而在全球市场上获得竞争力。在晋江飞达机械有限公司,我们相信钣金激光切割不仅仅是一台机器;它是通往更高效、自动化和盈利的生产流程的门户。
常见问题 (FAQ)
问题一:激光切割机可以切割哪些类型的钣金?
答:激光切割机能够切割多种金属,包括低碳钢、不锈钢、铝、铜、黄铜和钛。切割能力取决于激光功率和材料的反射率和导热率。例如,3 kW 光纤激光器可切割厚度达 25 毫米的低碳钢、厚度达 20 毫米的不锈钢和厚度达 15 毫米的铝。我们的工厂提供详细的材料兼容性图表,帮助您为特定的钣金类型选择合适的机器。我们还为反光金属(铜和铝)等难加工材料提供专门的切割参数,以确保高效可靠的切割。
问题 2:使用自动化套料软件可以减少多少材料浪费?
答:与手动排料相比,自动排料软件可以显着减少材料浪费。在典型应用中,改进范围为 15% 至 30%,具体取决于零件几何形状和板材尺寸。例如,如果手动套料工艺的材料利用率为 70%(浪费 30%),自动套料通常可以将其提高到 85-92%(浪费 8-15%)。浪费的减少可以大幅节省材料成本,特别是对于大批量生产而言。我们的嵌套软件还允许将骨架残余物重新用于较小的零件,进一步减少浪费。
问题3:钣金激光切割机的典型维护需要哪些?
答:定期维护对于保持激光切割机以最高效率运行至关重要。典型的维护任务包括:每周清洁光学器件(镜头和镜子)、检查和更换辅助气体过滤器、润滑线性导轨和滚珠丝杠以及检查冷却系统(冷却器)是否正常运行。激光源本身需要最少的维护,但建议每年由合格的技术人员检查激光功率和光束质量。我们的工厂提供全面的维护计划并提供服务合同,以最大限度地减少停机时间并确保一致的切割性能。
问题 4:激光切割与水刀切割相比,效率如何?
答:对于薄到中等厚度(最多 25 毫米),激光切割通常比水射流切割更快,并且提供更高的精度和更精细的边缘质量。水射流切割速度较慢,但可以切割较厚的材料,且具有无热影响区的优点,适合热敏材料。就效率而言,激光切割通常可为大多数工业钣金应用提供更高的吞吐量和更低的运营成本(无磨料消耗)。例如,4 kW 光纤激光器可以以大约 3 m/min 的速度切割 10 mm 的低碳钢,而水射流可以以 0.3-0.5 m/min 的速度切割相同的材料。然而,对于非常厚的材料或不能承受高温的材料,水射流可能是首选。
问题5:晋江飞达机械有限公司是否提供钣金激光切割机操作人员培训?
答:是的,我们为所有钣金激光切割机提供全面的培训。培训内容通常包括:机器安全、CNC 控制器的操作、套料软件的使用、装卸程序以及基本维护。培训可以在我们的工厂或客户现场进行,我们提供初始培训和进修课程。我们还提供详细的操作手册和视频教程来支持培训。我们的目标是确保您的团队完全有能力安全高效地操作机器,从而最大限度地提高您的投资回报。
结论:通过金属板材激光切割实现最高生产效率
金属板材激光切割是一项变革性技术,可显着提高工业零件的生产效率。通过更高的切割速度、卓越的精度、减少二次操作以及自动化嵌套和材料处理的集成,激光切割使制造商能够在更短的时间内生产更多的零件,减少浪费并降低劳动力成本。在晋江飞达机械有限公司,我们的工厂设计了全系列的钣金激光切割机,旨在满足现代工业的多样化需求,从薄规格精密部件到厚板制造。我们对质量、创新和客户支持的承诺确保我们的机器日复一日地提供可靠、高性能的切割。
您准备好将您的钣金生产效率提升到一个新的水平吗?立即联系晋江飞达机械有限公司进行全面的效率咨询。我们的团队将分析您当前的生产流程,并推荐最佳的钣金激光切割机,以及合适的功率、工作区域和自动化选项,以最大限度地提高您的生产力。我们提供免费样品切割、有竞争力的价格和全方位的售后服务。立即向晋江飞达机械有限公司索取免费效率分析,了解我们的钣金激光切割机如何改变您的工业零件生产。
下一个 :
相关新闻
给我留言